Essais moule T0, T1, T2 en Chine : ce que le rapport d'essai ne montre jamais
Les essais moule T0, T1 et T2 sont le moment où se décide le coût réel d'un outillage. Pas la commande, pas le devis : les essais. Un client reçoit un rapport photo, des pièces qui paraissent correctes, un commentaire rassurant du mouliste. Ce qu'il ne voit pas, c'est dans quelles conditions ces pièces sont sorties du moule. En 11 ans en Chine, c'est l'écart le plus coûteux que je rencontre entre ce qu'un client croit valider et ce qu'il valide réellement.
Essais moule T0, T1, T2 : ce que recouvrent vraiment ces trois étapes
Le T0 est le premier tir du moule. Le T1 est le tir suivant, après correction des défauts relevés. Le T2 vient ensuite, si le T1 n'a pas suffi. Sur le papier, les essais moule sont une séquence de validation. Dans les faits, c'est une négociation technique dont l'issue détermine qui paiera les retouches et combien de semaines le projet va prendre.
L'objectif du T0 n'est pas d'obtenir une pièce parfaite. Personne n'attend une pièce bonne au premier tir. L'objectif est de comprendre ce qui ne fonctionne pas et de s'assurer que les corrections partent dans la bonne direction. Un T0 réussi, c'est un T0 où l'on sait exactement pourquoi les pièces ne sont pas conformes.
C'est précisément ce qu'un rapport d'essai ne transmet pas. Un rapport donne un état des pièces. Il ne donne pas les conditions dans lesquelles elles ont été produites.
Essais moule : ce que je vérifie dans l'atelier, dans l'ordre
La version des plans, avant tout le reste.
Avant même de regarder les premières pièces, je vérifie que l'atelier travaille avec la bonne version des plans et du cahier des charges. Ça paraît évident. Une modification oubliée fausse pourtant tout un essai, et on perd un cycle complet à corriger des défauts qui n'en étaient pas.
Le moule lui-même.
État général, empreintes, plans de joint, évents, traces de retouches éventuelles. Un moule déjà retouché avant le premier tir raconte quelque chose sur la fabrication.
Les conditions réelles pendant l'injection.
Matière utilisée, température, pression, temps de cycle, comportement du moule. Et je demande à voir plusieurs cycles consécutifs, pas seulement les quelques pièces que le mouliste a sélectionnées.
Les pièces en sortie.
Défauts visuels d'abord : bavures, retassures, lignes de soudure, déformations, traces d'éjection, problèmes d'aspect. Puis les dimensions, et quand c'est possible les essais d'assemblage.
Le point avec le mouliste avant le T1.
Chaque défaut doit être identifié, documenté et associé à une action corrective. Sans ce point, le T1 est un tir dans le noir.
Essais moule : ce qu'un rapport photo ne montre jamais
Ce qui me préoccupe le plus, ce sont les défauts qui ne se voient pas sur une photographie. Une pièce peut sembler parfaitement correcte à l'image et présenter un écart dimensionnel, une déformation ou un défaut d'assemblage.
Il y a aussi les conditions dans lesquelles les échantillons sont préparés. Un mouliste peut sélectionner ses meilleures pièces, retirer manuellement une petite bavure, effectuer une correction avant de prendre les photos. Le client reçoit un rapport rassurant sans connaître les difficultés rencontrées pendant l'essai.
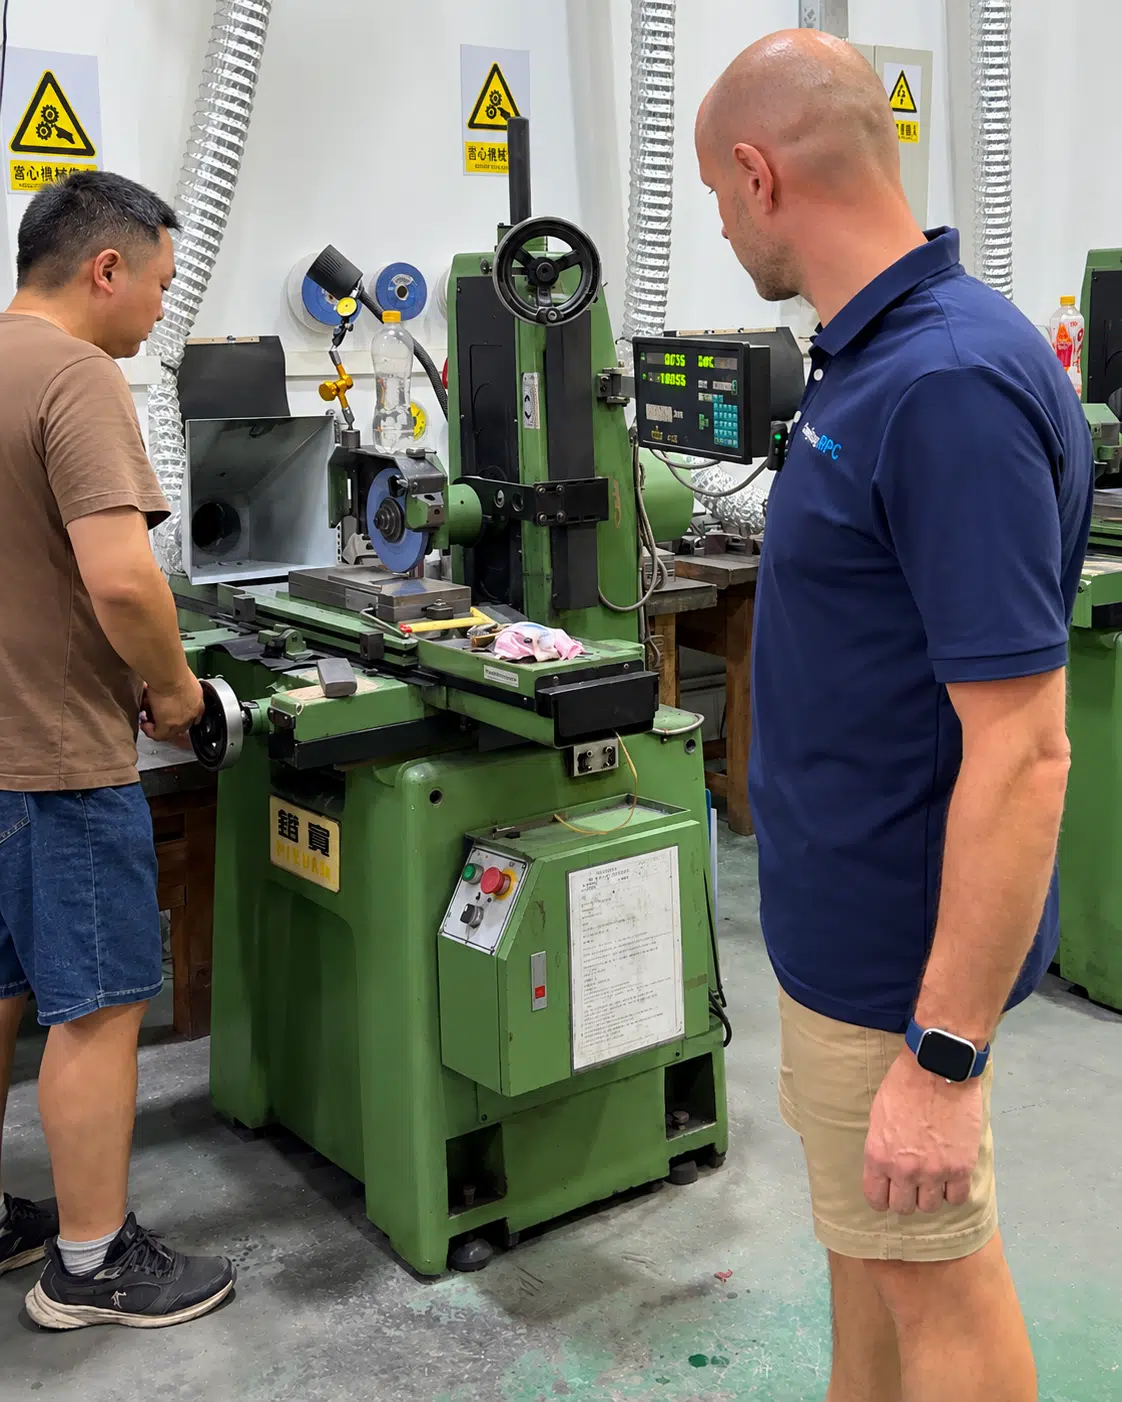
C'est pour cette raison que je préfère assister directement aux essais. Je vois les pièces sortir du moule, je compare plusieurs cycles, je discute immédiatement avec les techniciens. La différence n'est pas seulement de voir les défauts. C'est de comprendre dans quelles conditions les pièces ont été produites.
| Ce que montre le rapport | Ce que ça peut cacher | Ce que la présence à l'essai permet |
|---|---|---|
| Des pièces conformes en photo | Des pièces choisies parmi plusieurs cycles inégaux | Voir plusieurs cycles consécutifs sortir du moule |
| Aucune bavure visible | Un ébavurage manuel fait avant la photo | Constater le défaut avant toute reprise |
| Un aspect général correct | Un écart dimensionnel ou une déformation invisibles à l'image | Mesurer et tester l'assemblage sur place |
| La mention « essai réalisé » | Des conditions d'injection non relevées | Noter matière, température, pression et temps de cycle |
| Une liste de défauts | Aucune action corrective associée | Fixer la correction défaut par défaut avant le T1 |
Qui paie les retouches quand le T1 n'est pas bon
Tout dépend de l'origine du problème et de ce qui a été prévu au contrat. Si le moule ne respecte pas les plans et les exigences techniques validés au départ, les corrections sont normalement à la charge du mouliste. Si le client demande une modification de conception après validation, l'usine peut légitimement facturer les retouches.
Dans la pratique, les discussions commencent quand l'origine du défaut n'est pas clairement établie. L'usine considère que le problème vient de la conception de la pièce. Le client estime que le moule n'a pas été correctement réalisé. Les deux positions sont défendables tant que personne ne peut trancher.
C'est là que le suivi technique devient déterminant. Il faut pouvoir s'appuyer sur les plans validés, les résultats des essais et l'historique des modifications. Mon rôle consiste notamment à documenter les écarts, pour éviter qu'une correction relevant de la responsabilité du mouliste finisse facturée au client.
Un cas réel : une reprise de matière non autorisée
Lors d'un suivi de fabrication, j'ai découvert pendant une visite à l'usine qu'une pièce injectée avait subi une reprise de matière que notre cahier des charges n'autorisait pas.
Ce type d'intervention peut passer inaperçu sur une photographie, surtout si la reprise est proprement réalisée. Et le problème n'était pas seulement esthétique : selon son emplacement, une reprise peut avoir des conséquences sur l'aspect, sur la tenue dimensionnelle ou sur certaines caractéristiques de la pièce.
J'ai demandé des explications au fournisseur et rappelé les exigences techniques validées. Nous avons refusé la pièce et demandé qu'elle soit refaite conformément au cahier des charges. Le fournisseur a pris la correction à sa charge. Une nouvelle pièce a été réalisée sous huit à dix jours, et le calendrier du projet a été respecté.
Sans cette visite, la reprise n'aurait probablement jamais été signalée au client. L'objectif n'était pas de sanctionner le fournisseur, mais de corriger le problème et de lui faire comprendre qu'aucune modification non autorisée ne se fait sans notre accord. Nous avons d'ailleurs poursuivi la collaboration avec cette usine après cet incident.
Ce qu'une présence physique change pendant les essais moule
Être présent aux essais moule ne consiste pas à surveiller un fournisseur. Cela consiste à obtenir une information que personne ne peut transmettre à distance.
- Vérifier la version des plans utilisée par l'atelier avant le premier tir, pas après.
- Voir plusieurs cycles consécutifs, et non les pièces sélectionnées par le mouliste.
- Relever les conditions réelles d'injection : matière, température, pression, temps de cycle.
- Documenter chaque défaut et l'action corrective associée avant de lancer le T1.
- Établir l'origine d'un défaut pendant qu'elle est encore établissable.
- Détecter une modification non autorisée sur la pièce, qu'aucune photo ne révélerait.
Tout cela suppose un document de référence opposable à l'atelier. Ce qu'un cahier des charges moule doit fixer, rubrique par rubrique.
Sur la question de la propriété de l'outillage et des garanties à poser avant de lancer la fabrication, le dossier sur la sécurisation d'un moule propriétaire en Chine.
Sur la limite des contrôles réalisés en fin de production, l'analyse sur l'illusion du contrôle en fin de production. Et pour choisir le mouliste avant d'en arriver là, la méthode de vérification d'un fournisseur chinois en six étapes.
Sur ce que la sélection à distance ne permet pas de voir, la chronique publiée sur le Journal du Net.
Questions fréquentes sur les essais moule T0, T1 et T2
Que signifient T0, T1 et T2 sur un moule d'injection ?
Le T0 est le premier tir du moule, destiné à révéler les défauts de l'outillage. Le T1 est le tir suivant, réalisé après correction des défauts relevés au T0. Le T2 intervient si le T1 n'a pas permis d'atteindre la conformité. L'objectif du T0 n'est pas d'obtenir une pièce parfaite, mais de comprendre ce qui ne fonctionne pas et de vérifier que les corrections partent dans la bonne direction.
Un rapport d'essai avec photos suffit-il pour valider un T0 ?
Non, parce qu'un rapport montre l'état de quelques pièces, pas les conditions dans lesquelles elles ont été produites. Un mouliste peut sélectionner ses meilleures pièces, retirer une bavure à la main ou corriger un détail avant de photographier. Les écarts dimensionnels, les déformations et les défauts d'assemblage ne se voient pas sur une image. Assister à l'essai permet de voir plusieurs cycles consécutifs sortir du moule et de relever les paramètres d'injection réels.
Qui paie les retouches de moule quand le T1 n'est pas conforme ?
Si le moule ne respecte pas les plans et les exigences techniques validés au départ, les corrections sont normalement à la charge du mouliste. Si le client demande une modification de conception après validation, l'usine peut facturer les retouches. Le litige naît quand l'origine du défaut n'est pas clairement établie : l'usine invoque la conception de la pièce, le client la réalisation du moule. Seuls les plans validés, les résultats d'essais et l'historique des modifications permettent de trancher.
Combien d'essais faut-il avant de valider un moule ?
Le nombre d'essais moule dépend de la complexité de la pièce et de la qualité de la conception initiale. Personne n'attend une pièce bonne au premier tir. Ce qui compte n'est pas le nombre d'essais, mais le fait que chaque défaut relevé soit documenté et associé à une action corrective avant le tir suivant. Sans ce travail entre deux essais, un T1 ou un T2 supplémentaire ne fait que reproduire les mêmes écarts.
Comment éviter qu'une modification non autorisée soit faite sur la pièce ?
En étant présent pendant les essais et en rappelant les exigences techniques validées dès qu'un écart apparaît. Une reprise de matière proprement réalisée ne se voit pas sur une photographie, alors qu'elle peut affecter l'aspect, la tenue dimensionnelle ou certaines caractéristiques de la pièce. La détecter pendant l'essai permet de la refuser et d'obtenir une correction à la charge du fournisseur, avant que la série ne soit lancée.